Il connettore VCR, in quanto componente di connessione di precisione indispensabile nei sistemi per vuoto e fluidi ad alta- purezza, la sua qualità di installazione influisce direttamente sulle prestazioni di tenuta, sulla stabilità e sulla durata del sistema. Basato su specifiche tecniche autorevoli del settore e sull'esperienza pratica ingegneristica, questo articolo analizza sistematicamente il processo di installazione, i punti chiave tecnici e i metodi di controllo della qualità del connettore VCR, fornendo una guida operativa standardizzata per tecnici ingegneri in campi quali semiconduttori, biofarmaceutici e fisica delle alte-energie.
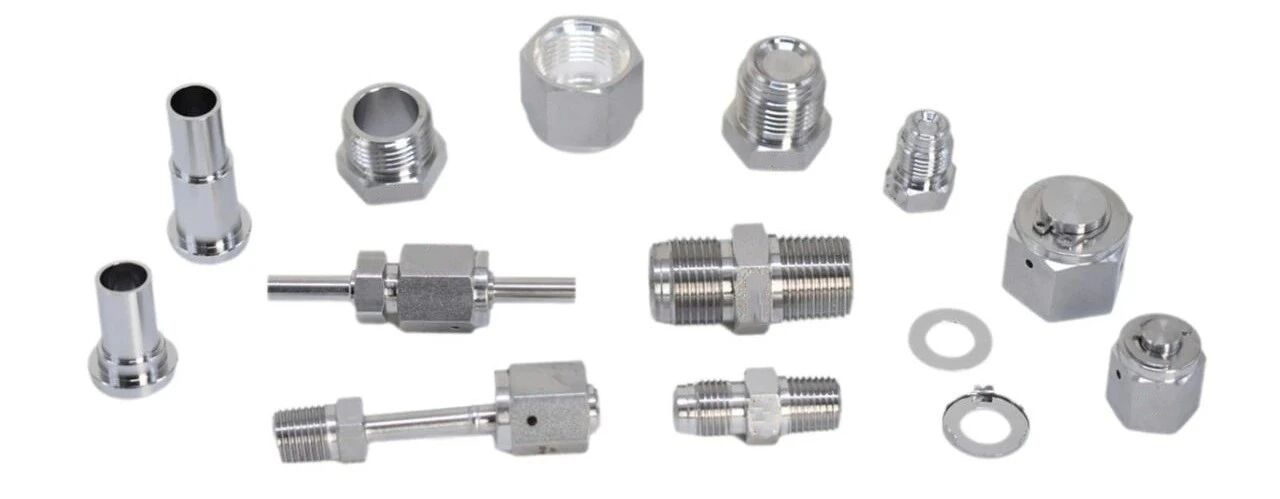
I. Caratteristiche tecniche e principio di funzionamento del connettore VCR
Il giunto VCR (Vacuum Coupling Radius Seal) utilizza una tecnologia di tenuta frontale con guarnizione metallica. Attraverso il meccanismo di incastro delle filettature interne ed esterne, preme la guarnizione metallica affinché subisca una deformazione plastica, formando una tenuta-metallo esente da perdite-su-metallo. I suoi vantaggi principali sono i seguenti:
1. Eccellenti prestazioni di tenuta:Può raggiungere perdite pari a zero nell'intervallo dal vuoto all'alta pressione, con un tasso di perdita inferiore a 1×10⁻¹¹ Pa·m³/s
2. Ampio intervallo di temperature:La temperatura di lavoro copre da -200 gradi a 600 gradi, adatta a condizioni estreme.
3. Riutilizzabile e staccabile:Utilizzando un design con guarnizione metallica sostituibile, consente molteplici smontaggi senza compromettere le prestazioni di tenuta.
4. Elevata pulizia:I componenti sono sottoposti a processi di elettro-lucidatura e pulizia, con una ruvidità superficiale di Ra ≤ 0,2 μm, soddisfacendo i requisiti di pulizia di CLASSE 1 dell'industria dei semiconduttori.
II. Preparazione pre-dell'installazione e identificazione dei componenti
2.1 Standard di ispezione dell'integrità dei componenti:
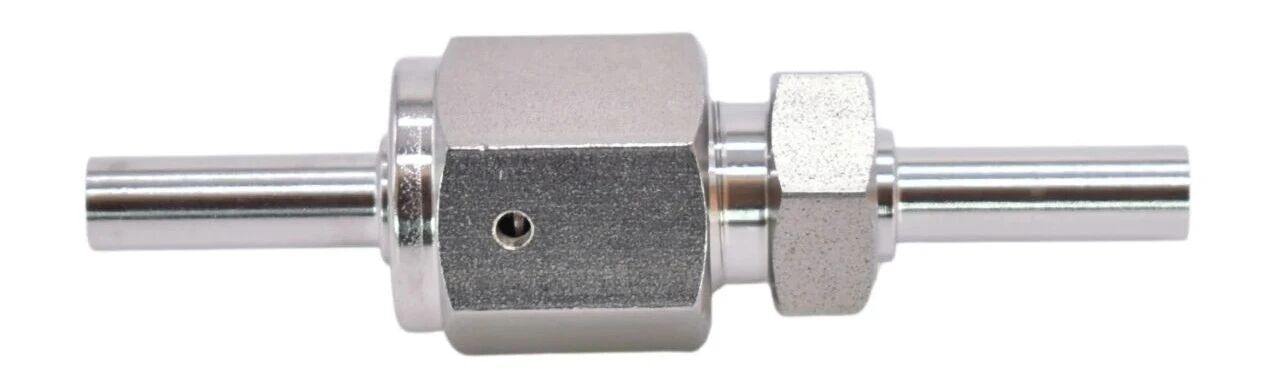
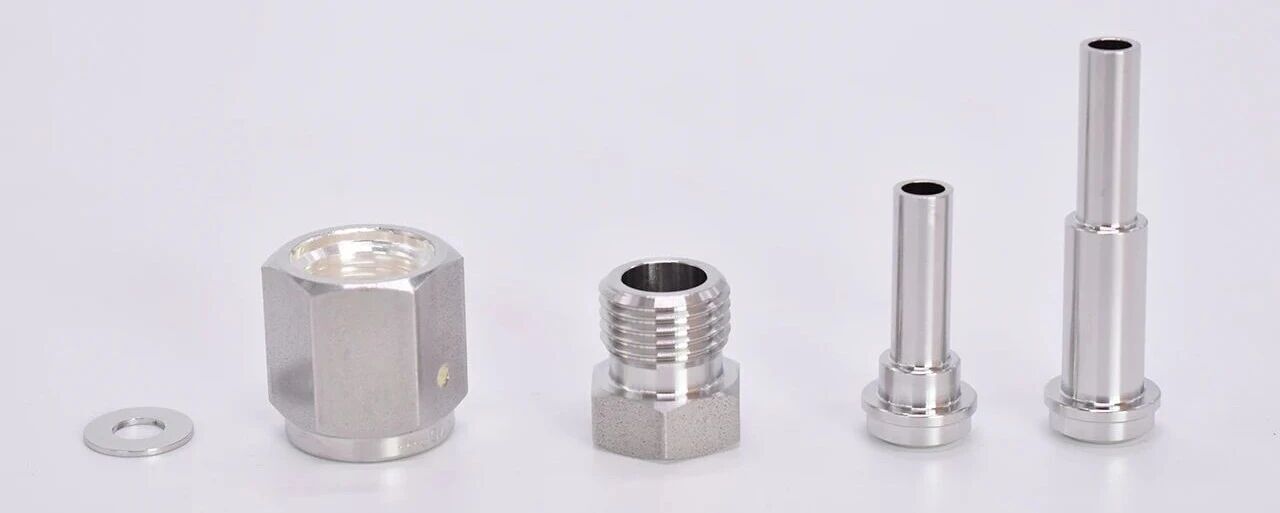
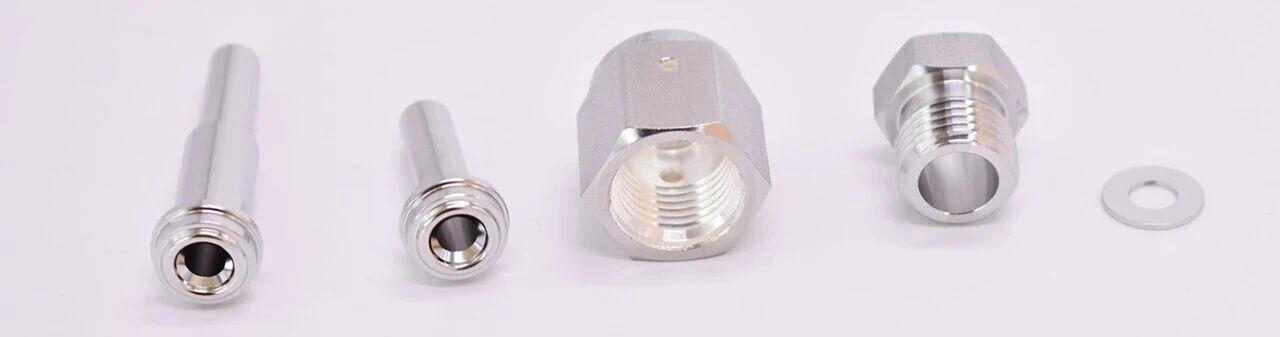
Il componente del connettore del videoregistratore comprende: corpo del connettore (pressacavo):diviso in tipo lungo (Long Tube) e tipo corto (Short Tube);
dadi filettati interni ed esterni (dado maschio/femmina):è necessario distinguere tra specifiche metriche (ad esempio . 8 mm) e imperiali (ad esempio . 1/4");
guarnizioni metalliche (Guarnizione):diviso in tipo ad artiglio-(Mantenuto) e tipo non-ad artiglio-(Non mantenuto); i materiali includono acciaio inossidabile 316L, leghe a base di nichel- (come C-276), leghe di rame, ecc.; è necessario verificare la corrispondenza del diametro del tubo, dello spessore della parete e del materiale.
2.2 Strumenti e preparazione ambientale:
Strumenti speciali:Chiave fissa-doppia (la dimensione dell'apertura deve corrispondere alla testa esagonale del dado), chiave con limitazione di coppia (precisione ±3%)
attrezzature di ispezione:Rilevatore di perdite con spettrometria di massa ad elio sotto vuoto (sensibilità ≥ 1×10⁻¹² Pa·m³/s), pompa per prova di pressione (0-10MPa)
requisiti ambientali:Pulizia superiore alla CLASSE 10000, temperatura 15-25 gradi, umidità ≤ 60%, protezione personale: tuta intera-antipolvere, guanti in nitrile, occhiali protettivi
III. Procedura di installazione standardizzata
3.1
Taglio e flangia del pre-trattamento della tubazione:Utilizzare una macchina tagliatubi dedicata per il taglio a freddo per garantire la perpendicolarità della faccia finale ≤ 0,5°, senza sbavature,
trattamento antistress per lo strato di ossidazione:Eseguire il trattamento di ricottura entro un intervallo di 100 mm dall'area di saldatura per eliminare lo stress di lavorazione meccanica.
Verifica della pulizia:Utilizzare la pulizia a ultrasuoni con tricloroetilene (frequenza 40 kHz, tempo 15 minuti), seguita da soffiaggio e asciugatura con gas azoto di elevata purezza (grado 9N).
3.2
Assemblaggio dei componenti:Pre-installare il dado con filettatura esterna sull'estremità del tubo da saldare, assicurandosi che l'estremità iniziale della filettatura sia a ≥ 5 mm dall'estremità del tubo.
Processo di saldatura:Saldatura automatica della pista (consigliata): utilizzare saldatura TIG pulsata, con purezza dell'argon ≥ 99,999%, portata del gas di protezione posteriore 8-10 l/min.
Parametri chiave:Corrente 80-120 A, velocità di saldatura 150-200 mm/min, temperatura interstrato ≤ 150 gradi.
Installazione della guarnizione:Con guarnizione a griffe: inserire nella scanalatura di tenuta del corpo del giunto per garantire che le griffe siano completamente integrate. Senza guarnizione ad artiglio: posizionare in piano sulla superficie di tenuta del dado con filettatura interna, evitando inclinazioni o piegature.
3.3
Allineamento e bloccaggio del posizionamento iniziale:Avvitare manualmente insieme i dadi con filettatura esterna e interna finché non entrano in contatto tra loro.
Registrare l'angolo iniziale e il controllo della coppia:Guarnizione a base di acciaio inossidabile/nichel-: coppia di bloccaggio finale 15-20 N·m (corrispondente alla rotazione di 1/8 di giro).
Guarnizione in lega di rame:Coppia di bloccaggio finale 10-15N·m (corrispondente alla rotazione di 1/4 di giro). Verifica del marchio: utilizzare un pennarello privo di polvere per tracciare una linea retta continua sulla testa esagonale del dado per garantire che l'angolo di rotazione sia conforme alle specifiche.
IV. Punti chiave per il controllo di qualità dell'installazione
4.1
Ispezione visiva del processo:Verificare che la guarnizione non sia spostata, che la filettatura della vite non sia danneggiata e che il giunto di saldatura non presenti fori per l'aria o segni di crepe.
Verifica:Utilizzare un goniometro per misurare l'angolo di rotazione, con una deviazione consentita di ±5°.
Prova di perdita:
Prova di pressione positiva:5 bar di gas elio, mantenere la pressione per 30 minuti e la caduta di pressione deve essere ≤ 0,5%.
Prova del vuoto:L'aspirazione deve essere pari a 1×10⁻⁶ Pa e la lettura dello spettrometro di massa dell'elio deve essere ≤ 1×10⁻¹⁰ Pa·m³/s.
4.2
Analisi dei difetti comuni
1.Tipo di difetto:Perdita della guarnizione
La causa principale:Angolo di installazione insufficiente/Danni alla guarnizione
Soluzione:Reinstallare e sostituire la guarnizione
2.Tipo di difetto: Bloccaggio del filo
La causa principale:Influenza termica della saldatura/Lubrificazione insufficiente
Soluzione:Raffreddare per 24 ore dopo la saldatura, utilizzare lubrificante MoS₂
3. Tipo di difetto:Crepe di saldatura
La causa principale:Temperatura eccessiva dello strato intermedio/purezza inadeguata del gas di protezione
Soluzione:Controllare rigorosamente i parametri di saldatura, utilizzare gas argon di grado 5N
V. Specifiche di installazione per condizioni speciali
5.1 For high-temperature systems (>400 gradi), vengono selezionate guarnizioni in lega a base di nichel- (come Inconel 625). Le guarnizioni avvolte in grafite vengono utilizzate come guarnizioni ausiliarie. Dopo la saldatura, viene eseguito un trattamento con soluzione (mantenimento a 1050 gradi per 1 ora, tempra in acqua).
5.2 In un ambiente soggetto a vibrazioni, sono installati dispositivi anti-allentamento (come dadi doppi e rondelle elastiche). Le sezioni di tubo flessibile vengono utilizzate per isolare la fonte di vibrazione. Vengono effettuati controlli regolari della coppia (ogni 3 mesi).
5.3 Per il sistema biofarmaceutico, lo standard ASME BPE è implementato per il trattamento superficiale. Viene utilizzato il processo di lucidatura elettrolitica (rugosità superficiale Ra ≤ 0,08 μm). Dopo l'installazione vengono eseguite la pulizia e la sterilizzazione in linea tramite CIP/SIP.
VI. Linee guida per la manutenzione e il riutilizzo
Le nuove guarnizioni devono essere sostituite ogni volta che vengono smontate e installate. È vietato il riutilizzo dei thread. Riparazione del filo: utilizzare kit di riparazione del filo (come Helicoil) per gestire fili usurati. Requisiti di conservazione: i componenti devono essere conservati in un ambiente di azoto secco con un'umidità relativa ≤ 30%. Valutazione della durata: si consiglia di eseguire test metallografici ogni 5 anni per valutare il grado di corrosione intergranulare.
VII. Casi applicativi del settore
Nella costruzione di una fabbrica di wafer da 12 pollici, uno speciale sistema di erogazione del gas costruito utilizzando giunti VCR ha ottenuto: Tasso di perdita: < 1×10⁻⁹ Pa·m³/s Efficienza di installazione: Tempo di installazione per un singolo giunto ≤ 8 minuti Costi di manutenzione: Ridotti del 65% rispetto ai tradizionali collegamenti a saldatura
Conclusione:
L'installazione precisa dei giunti VCR è un anello chiave per garantire l'affidabilità del sistema. Seguendo rigorosamente procedure standardizzate, implementando il controllo completo-della qualità del processo e combinando tecnologie di rilevamento avanzate, la qualità della connessione può essere notevolmente migliorata e la durata del sistema può essere estesa. Man mano che i processi dei semiconduttori avanzano verso i nodi da 3 nm, i requisiti di precisione di installazione per i giunti VCR continueranno ad aumentare. I tecnici ingegneri devono ottimizzare continuamente i parametri di processo per promuovere lo sviluppo della tecnologia di connessione a un livello superiore.